
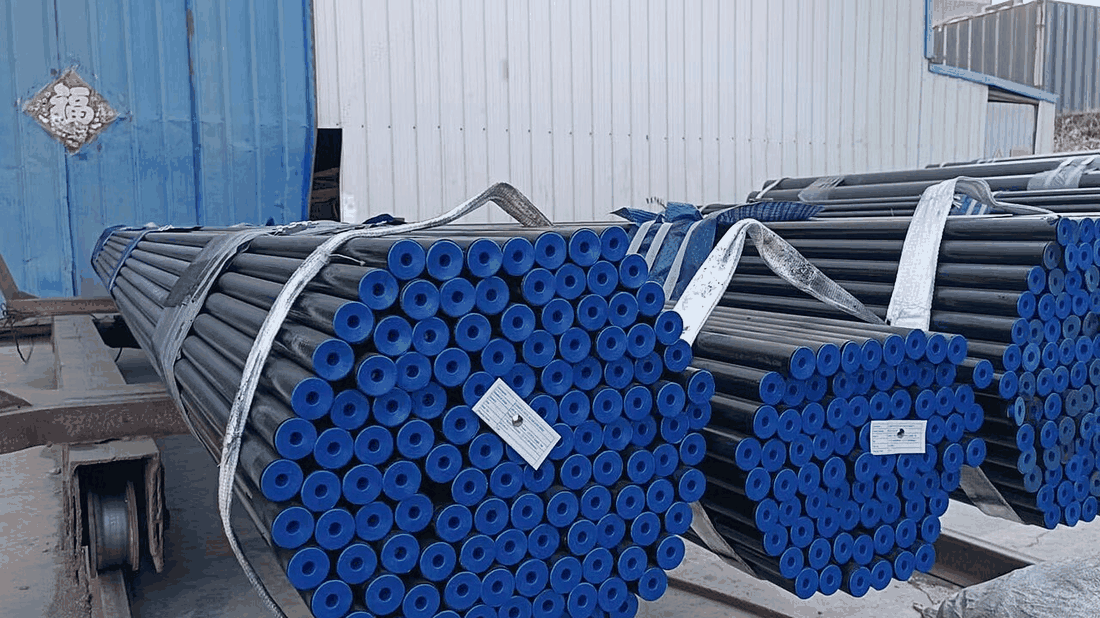
产品说明
热轧与冷拔
Φ32至Φ219多为冷拔或冷轧,壁厚公差±10%或±0.5mm取大值;Φ219以上多为热轧,壁厚公差±12.5%。冷拔管表面光洁、尺寸精度高,但残余应力大,做液压件要退火;热轧管壁厚均匀性稍差,但韧性和可焊性好。
20#与45#怎么分
20#是低碳钢,塑性好、可焊性好,做结构管、输送管、支架管都合适;45#是中碳钢,强度和硬度高,做机械加工件、轴套、油缸筒更合适,但焊接要预热,焊后要缓冷,不然容易开裂。
切割与坡口
无缝管切割用带锯或等离子,切口端面垂直度控制在1mm内;需要焊接的要做30度坡口,坡口面不允许有裂纹。厚壁管(壁厚20mm以上)切割后要检查端面有无分层,分层管不能用于承压部位。
无缝管的壁厚等级与探伤
无缝管按GB/T 8163或GB/T 9948交货,壁厚允许偏差±12.5%,冷拔管和热轧管的偏心量不一样。Φ219×20的20#管做油缸筒时,端面分层是最常见的退货原因,我们的做法是每批抽3支做端面酸洗,看是否有夹层,再用超声测厚仪沿周向打8个点,最小壁厚低于18.4mm的整支挑出。液压系统用管建议选GB/T 9948的20#,硫磷含量比8163低,焊接时热裂纹少。
常备规格参数
下表为示例参数,逐项可现场复测,验收按标准执行。
| 材质牌号 | 20#、45#(可定16Mn、Q345B) |
| 外径范围 | Φ32 - Φ630 |
| 壁厚范围 | 3mm - 30mm |
| 执行标准 | GB/T 8162-2018(结构用)、GB/T 8163(输送用) |
| 壁厚公差 | 冷拔±10%,热轧±12.5% |
| 定尺长度 | 6000mm、9000mm、12000mm |
| 加工 | 定尺切割、坡口、车削、钻孔 |
| 质保文件 | 质保书、炉批号、水压试验报告(如做) |
适用场景
机械支架与辊道
Φ89×6的20#无缝管做输送辊道,壁厚均匀,车削后同轴度好,辊面跳动控制在0.1mm内。
油缸筒与液压件
Φ219×20的45#厚壁管车削做油缸筒,内孔珩磨后粗糙度Ra0.4,承压20MPa不渗漏。
钢结构支撑与栏杆
Φ60×4的20#管做平台栏杆和斜撑,可焊性好,现场焊接不用预热。
交付与售后
交付周期
常备规格3至5天出库,定尺切割与坡口7天,45#厚壁管与特殊外径15至20天。
售后条款
随货质保书与炉批号;壁厚实测低于标准下差的整支退换;切割端面分层、裂纹的免费重切;车削件按图验收,尺寸超差返工。
选型建议
结构件选20#,机加工件选45#;承压件要问清水压试验和探伤要求;壁厚20mm以上的厚壁管先确认是否有分层;需要焊接的45#管,工艺上要预热150℃以上,别按20#的工艺直接焊。
为什么客户选我们而不是隔壁
- Φ32到Φ630全范围备货,冷拔与热轧两种工艺都有,选型时按用途挑工艺,不硬凑。
- 厚壁管出库前逐支查端面分层,有分层的直接挑出,不混进承压件。
- 可代切坡口、代车削,油缸筒这类件按图纸交付半成品,客户少一道工序。